Ситуация знакома почти каждому, кто впервые берет в руки паяльник: жало горячее, припой плавится, но вместо аккуратного соединения собирается в шарик, плохо растекается по контакту или вообще не хочет удерживаться на поверхности. Интуитивная реакция - увеличить температуру. Иногда припой действительно начинает плавиться активнее, но качество соединения от этого не обязательно улучшается. Причина часто находится не в мощности паяльника, а в состоянии поверхности. Металлы окисляются, загрязняются и без дополнительной подготовки плохо смачиваются расплавленным припоем. Именно здесь появляется один из важнейших расходных материалов любой паяльной мастерской - флюс.
Почему расплавленного припоя недостаточно
Для получения надежного паяного соединения припой должен не просто расплавиться рядом с деталями, а нормально смочить соединяемые металлические поверхности. На практике этому мешает оксидный слой. Даже визуально чистая медь при контакте с воздухом постепенно окисляется, а при нагреве процесс ускоряется.
Если поверхность покрыта оксидами, расплавленный припой стремится собраться в каплю вместо того, чтобы равномерно распределяться по контакту. Чем дольше пользователь пытается прогревать такое соединение, тем сильнее окисляется металл. В итоге увеличение температуры может только усугубить ситуацию.
Флюс помогает удалить или разрушить оксидную пленку в процессе пайки и одновременно уменьшает повторное окисление нагретой поверхности. Благодаря этому припой лучше смачивает металл и распределяется по зоне соединения.
Именно поэтому хороший результат зависит сразу от нескольких факторов: температуры, состояния жала, чистоты деталей, подходящего припоя и правильно выбранного флюса.
Что происходит после нанесения флюса
При нагревании активные компоненты состава начинают взаимодействовать с оксидами на поверхности металла. Подготовленный участок становится доступнее для смачивания расплавленным припоем.
Если посмотреть на процесс пайки крупным планом, разница хорошо заметна. Без подходящего состава капля может двигаться по поверхности практически не соединяясь с ней. После подготовки припой начинает растекаться по металлической площадке и формировать характерный переход между выводом компонента и контактной площадкой.
Но флюс нельзя рассматривать как универсальное средство, способное исправить любые проблемы с пайкой. Если деталь покрыта толстым слоем коррозии, жало полностью окислено, температура выбрана неправильно или контакт загрязнен маслом, одного дополнительного количества состава может оказаться недостаточно.
Канифоль - классика, которая до сих пор работает
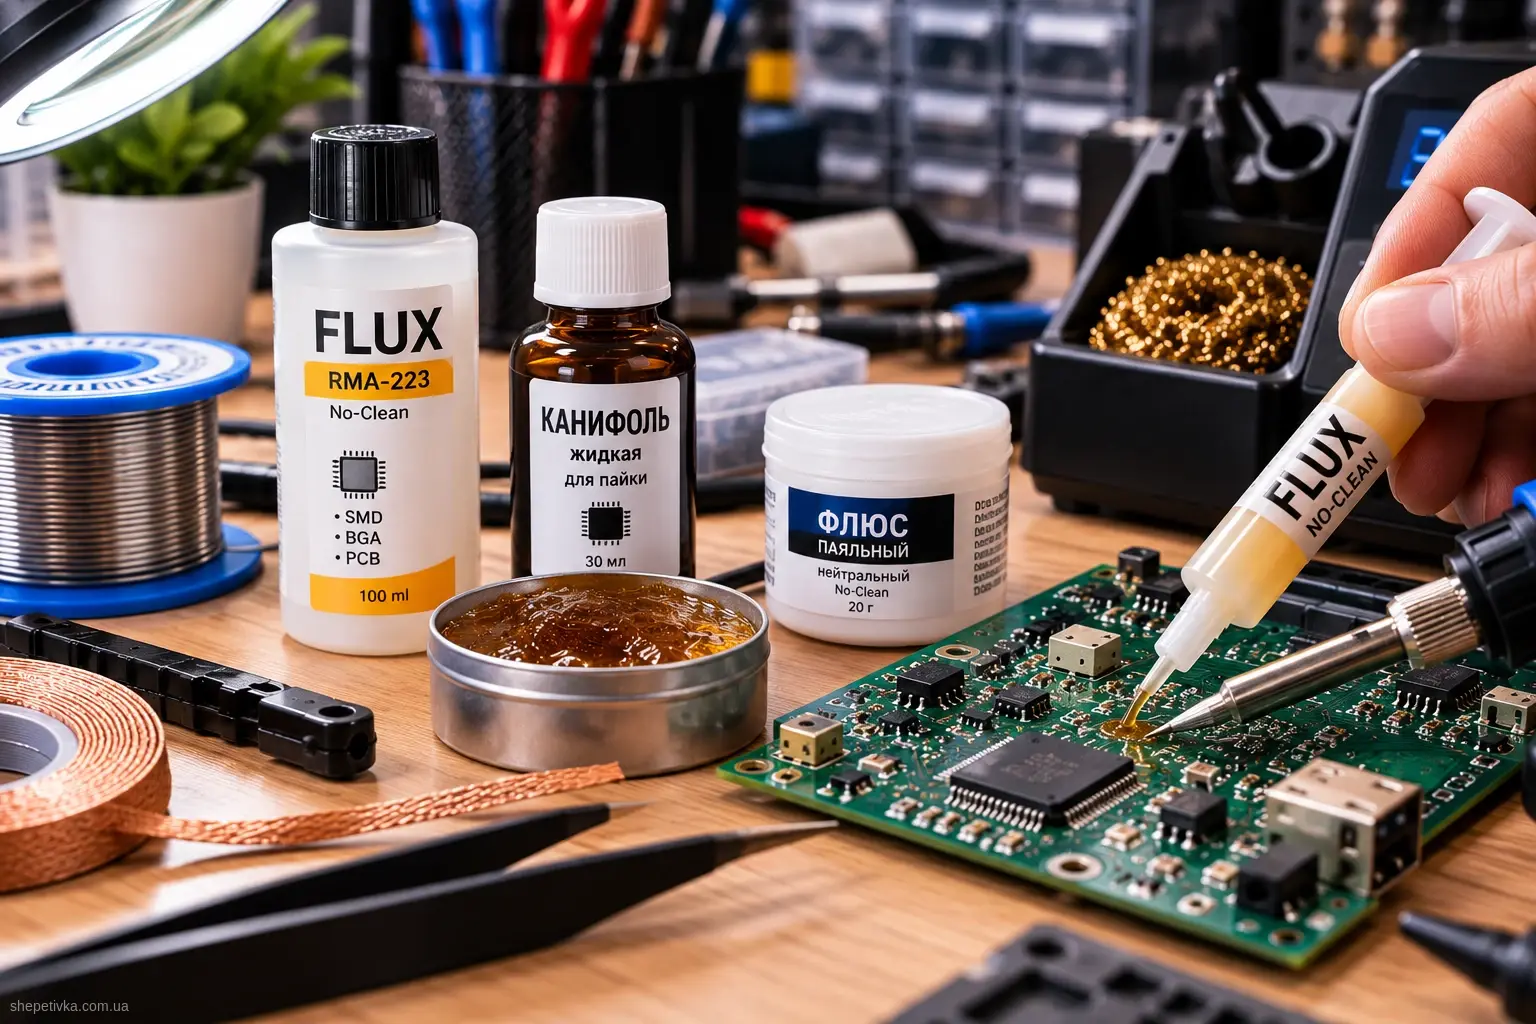
Один из наиболее известных материалов для пайки - канифоль. Она десятилетиями используется при работе с медью и электронными компонентами и до сих пор остается актуальной для множества задач.
В продаже встречается твердая канифоль, жидкие составы на ее основе и различные пастообразные варианты. В современной электронике часто применяются более сложные смеси, свойства которых оптимизированы под конкретные технологии пайки.
Классическая канифоль удобна своей доступностью и понятным поведением. Однако при работе с мелкими SMD-компонентами жидкие и гелеобразные составы зачастую проще точно дозировать и наносить непосредственно на нужную область.
Выбирать материал только по консистенции не стоит. Важнее его активность и назначение.
Активность имеет значение
Не все флюсы одинаково воздействуют на поверхность. Слабоактивные составы подходят для относительно чистых и хорошо поддающихся пайке материалов. Более активные способны справляться со сложными оксидами, но их остатки могут требовать обязательной очистки.
Это особенно важно в электронике. Агрессивный состав может великолепно облегчить сам процесс пайки, но оставленные на плате остатки способны со временем привести к коррозии или другим нежелательным последствиям.
Поэтому нельзя автоматически переносить материалы, предназначенные для пайки труб, радиаторов или массивных металлических изделий, на печатные платы. То, что отлично очищает поверхность сантехнического соединения, может оказаться совершенно неподходящим для электроники.
Перед использованием незнакомого состава стоит проверить его назначение и рекомендации производителя по очистке.
Что означает No-Clean
На материалах для электроники часто встречается обозначение No-Clean. Оно означает, что при правильном применении остатки такого состава обычно рассчитаны на возможность оставаться на плате без обязательной последующей очистки в предусмотренных производителем условиях.
Но понимать надпись как «никогда не нужно мыть» неправильно. Остатки могут мешать визуальному контролю, собирать загрязнения или быть нежелательными при последующем нанесении защитных покрытий. При ремонте высокоомных и чувствительных цепей требования к чистоте платы также могут быть выше.
Кроме того, если использовать чрезмерное количество состава и долго его перегревать, внешний вид платы после работы будет далек от аккуратного независимо от маркировки.
Поэтому No-Clean прежде всего описывает свойства материала, а не отменяет необходимость думать о чистоте готового устройства.
Больше флюса - не всегда лучше
На видео ремонта электроники иногда можно увидеть, как мастер буквально заливает участок платы гелем. Это создает впечатление, что большое количество материала автоматически улучшает пайку.
На практике необходимо количество, достаточное для нормальной работы в зоне соединения. Избыток увеличивает количество дыма и остатков, загрязняет инструмент и усложняет последующую очистку. При работе горячим воздухом большое количество жидкости также может перемещаться по плате вместе с мелкими компонентами и загрязнениями.
С другой стороны, попытка работать практически всухую тоже усложняет задачу. Особенно при демонтаже старых компонентов, где поверхность уже окислена и покрыта остатками предыдущего припоя.
Со временем мастер начинает довольно точно понимать, сколько материала требуется для конкретной операции. Для начала лучше наносить его контролируемо и добавлять при необходимости, а не сразу покрывать половину платы.
Почему флюс дымит
При контакте с горячим жалом или нагретой платой компоненты состава испаряются и разлагаются, образуя дым и аэрозоль. То, что материал предназначен для электроники, не означает, что продуктами его нагрева полезно дышать.
Рабочее место желательно организовать так, чтобы дым не поднимался прямо в лицо. При регулярной пайке полезна локальная вытяжка, которая забирает загрязненный воздух непосредственно возле рабочей зоны. Обычный вентилятор способен отвести дым от лица, но фактически просто перемещает его по помещению, поэтому вентиляция комнаты все равно остается важной.
Особенно плохая привычка - наклоняться непосредственно над платой, пытаясь лучше рассмотреть место пайки. Здесь правильное освещение и увеличение одновременно улучшают качество работы и позволяют держать лицо дальше от источника дыма.
Температура паяльника тоже влияет на работу флюса
Каждый состав рассчитан на определенный температурный режим. Если жало недостаточно горячее, припой может плохо плавиться и соединение приходится прогревать слишком долго. Если температура чрезмерна, активные компоненты быстро выгорают еще до того, как пайка завершена.
Характерный сценарий выглядит так: пользователь выставляет очень высокую температуру, касается платы, флюс мгновенно испаряется с большим количеством дыма, а через несколько секунд соединение снова становится трудным для пайки. Тогда добавляется новая порция, которая снова быстро выгорает.
Рациональнее подобрать температуру, при которой соединение прогревается достаточно быстро, но материал успевает выполнять свою функцию. Значение зависит от типа припоя, размеров контактной площадки, жала и тепловой массы деталей, поэтому универсальной цифры для всех случаев нет.
Почему старую пайку полезно освежать
При ремонте старой электроники припой на плате может быть покрыт оксидами и загрязнениями. Попытка сразу расплавить такое соединение иногда оказывается неожиданно сложной.
Добавление небольшого количества свежего припоя вместе с подходящим флюсом часто облегчает передачу тепла и работу с соединением. Это особенно заметно при демонтаже компонентов.
Звучит парадоксально: чтобы убрать старый припой, сначала добавляют новый. Но свежий материал помогает сформировать более удобную для работы расплавленную массу, после чего ее можно удалить оплеткой, вакуумным отсосом или другим способом.
При работе с бессвинцовыми заводскими припоями этот прием используется особенно часто, поскольку некоторые соединения требуют более высокой температуры и могут быть сложнее в ремонте.
Оплетка без флюса работает хуже
Медная оплетка используется для удаления припоя с контактных площадок. Ее кладут на участок, прижимают нагретым жалом, после чего расплавленный металл впитывается между тонкими медными проводниками.
Для эффективной работы поверхность оплетки должна хорошо смачиваться. Многие качественные варианты уже содержат необходимый состав, но при работе со старой или недостаточно активной оплеткой дополнительное небольшое количество флюса способно заметно улучшить результат.
При этом нельзя бесконечно держать горячее жало на площадке, ожидая, пока оплетка наконец начнет работать. Длительный нагрев увеличивает риск отслоения контактной площадки от платы.
Если припой не удаляется, правильнее остановиться, проверить температуру, состояние оплетки и подготовку поверхности, а не просто продолжать нагрев.
Нужно ли отмывать плату после пайки
Ответ зависит от использованного состава. Остатки некоторых материалов необходимо удалять обязательно, другие допускается оставлять согласно рекомендациям производителя.
Для очистки электроники часто используют изопропиловый спирт подходящей концентрации и специальные очистители. Но универсального растворителя для любой ситуации нет. Перед обработкой нужно учитывать материалы разъемов, пластиков, покрытий и других компонентов на плате.
Очистка полезна не только с химической точки зрения. На чистой плате проще визуально оценить качество соединений, обнаружить перемычки между контактами и заметить повреждения.
После ремонта плата не должна оставаться мокрой от очистителя перед подачей питания. Необходимо дождаться полного испарения используемого средства.
Флюс не исправляет плохую технику пайки
Можно купить хороший состав, дорогой паяльник и качественный припой, но всё равно получать ненадежные соединения. Расходные материалы помогают процессу, однако не заменяют понимания того, как передается тепло.
Нужно одновременно прогреть контактную площадку и вывод компонента, после чего подать припой в зону соединения. Если просто расплавлять припой непосредственно на жале и переносить каплю на холодную деталь, качественного смачивания может не произойти.
Также важно подобрать форму жала. Массивная контактная площадка плохо прогревается микроскопическим наконечником даже при высокой температуре, поскольку площадь передачи тепла слишком мала.
Хорошая пайка обычно происходит быстро и предсказуемо. Если каждое соединение приходится мучительно прогревать десятки секунд, стоит искать причину в температуре, жале, состоянии поверхностей или расходных материалах.
Хороший результат начинается с чистой поверхности
Флюс кажется второстепенной мелочью рядом с паяльником или станцией, но его влияние на качество соединения огромно. Он не добавляет мощности нагревателю и не заменяет правильную технику, зато создает условия, в которых расплавленный припой способен нормально взаимодействовать с металлом.
Для обычного ремонта электроники стоит использовать состав, предназначенный именно для электронных компонентов, учитывать его активность и требования к очистке. Не менее важно работать при разумной температуре, следить за состоянием жала и не использовать больше материала, чем действительно необходимо.
Если припой внезапно перестал растекаться, прежде чем выкручивать температуру паяльника на максимум, полезно проверить более простые вещи: чистая ли поверхность, нормально ли залужено жало и достаточно ли флюса в зоне пайки. Очень часто проблема находится именно там.